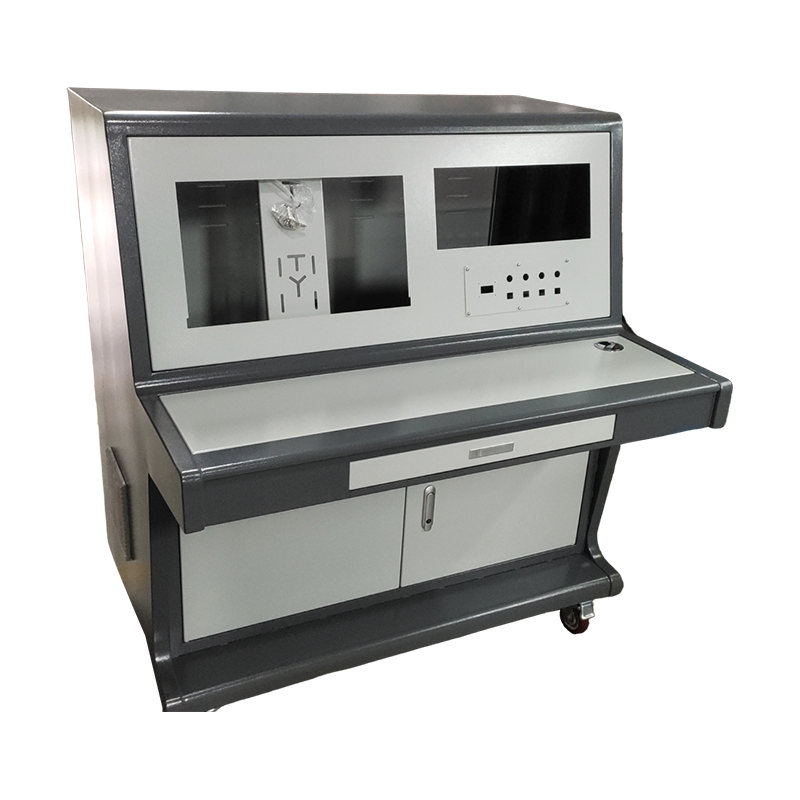
A gyártó világában a " mechanikus lemezfeldolgozás " és a bélyegzést gyakran felcserélhetően használják, mégis eltérő megközelítéseket képviselnek különböző képességekkel, költségstruktúrákkal és alkalmazásokkal. A fémlemezgyártás és a bélyegzés közötti különbség megértése kritikus fontosságú a mérnökök, beszerzési szakemberek és terméktervezők számára, akiknek egyensúlyban kell lenniük a pontosság, a mennyiség és a költségvetés között. Bár mindkettő sík fémlemezekkel kezdődik, útjaik jelentősen eltérnek a szerszámok, összetettség és az általuk gyártott végső alkatrészek tekintetében. Ez a cikk egy mélyreható műszaki összehasonlítást nyújt, feltárva az egyes folyamatokat meghatározó alapelveket, berendezéseket és döntéshozatali tényezőket.
Az alapvető különbség a működési filozófiájukban rejlik: a bélyegzés egy nagy sebességű, stancolt eljárás, amelyet nagy mennyiségű azonos alkatrész előállítására terveztek minimális kezelői beavatkozással, míg a gyártás a kivonási és alakítási technikák rugalmas csomagját öleli fel, amely ideális kis és közepes mennyiségekhez és egyedi geometriákhoz. Ez az útmutató több dimenzióban lebontja ezeket a különbségeket, a szerszámköltségektől és az átfutási időktől kezdve az anyagi megfontolásokig és a másodlagos műveletekig, és felvértezi Önt azokkal az ismeretekkel, amelyek segítségével kiválaszthatja az optimális gyártási utat a következő projekthez.
A különbségek megértéséhez elengedhetetlen az egyes folyamatok pontos meghatározása. Lemezbélyegzés egy nagy sebességű gyártási folyamat, amely prést és speciális szerszámokat, úgynevezett szerszámot használ a lapos fémlemezek meghatározott formákká alakítására. A szerszám tartalmazza a kívánt alkatrész negatív képét, és a prés hatalmas erőt fejt ki a fém vágására, hajlítására vagy ilyen formára formálására egyetlen mozdulattal vagy ütések sorozatával. Ez a folyamat nagymértékben megismételhető, és óránként több ezer alkatrészt képes előállítani, így ez a nagy volumenű gyártás gerince.
Ezzel szemben fémlemez gyártás A gyártási technikák szélesebb kategóriájára utal, amelyek a fém vágását, hajlítását és összeszerelését foglalják magukban a késztermék létrehozásához. Ellentétben a bélyegzéssel, amely egyetlen dedikált szerszámon alapul, a gyártás különféle berendezéseket alkalmaz, például CNC lézervágókat, présfékeket, revolverlyukasztókat és hegesztőállomásokat. Ez a rugalmasság lehetővé teszi a gyártók számára, hogy az anyagok és vastagságok szélesebb skálájával dolgozzanak, összetett 3D formákat hozzanak létre, és bonyolult tervezési változtatásokat hajtsanak végre anélkül, hogy költséges újraszerszámozásra lenne szükségük [idézet: 4]. Lényegében a bélyegzés egy speciális módszer a gyártás nagyobb univerzumán belül, sebességre és térfogatra optimalizálva, míg a gyártás egy sokoldalú eszköztár az egyedi és összetett alkatrészekhez.
A legjelentősebb működési különbség a bélyegzés és a gyártás között a szükséges szerszámokban rejlik. A bélyegzési műveletek a köré összpontosulnak egyedi meghal , amelyek precíziós megmunkálású szerszámok, amelyeket kifejezetten egyetlen alkatrészhez terveztek. Ezek a matricák gyakran olyan összetett funkciókat tartalmaznak, mint például ütések, pilóták és lehúzók, amelyek több műveletet – például kivágást, átszúrást és formázást – hajthatnak végre egyetlen nyomómozdulattal. Például egy progresszív matrica képes egy acéltekercset kész konzollá alakítani percenként 800 alkatrészt meghaladó sebességgel. Ennek a sebességnek azonban ára van: a szerszámok fejlesztése 12-20 hetet vehet igénybe, és 10 000 dollártól több mint 100 000 dollárig terjedhet, így kis sorozatok vagy prototípusok esetén nem praktikus.
A gyártás ezzel szemben sokoldalú, programozható berendezésekre támaszkodik. A leggyakoribbak a CNC lézervágók és fékeket nyomni . A lézervágók nagy teljesítményű sugarat használnak, hogy bonyolult formákat vágjanak fémlemezből nagy pontossággal, kemény szerszámok nélkül [idézet: 8]. Ezután egy présfék egy lyukasztó és matricakészlet segítségével hajlítja a lapos vágott lapot a végső 3D geometriába. Mivel ezek a gépek CAD-fájlokon keresztül programozhatók, az egyik alkatrészről a másikra való váltás másodpercek kérdése, ami páratlan rugalmasságot kínál. Például egy szolgáltató használhat 4000 wattos lézert akár 1 hüvelykes acél vágására, majd egy 1000 tonna kapacitású présféket nagy teherbírású alkatrészek előállításához [idézet: 4]. Ez a rugalmasság a jellemző egyedi fémlemez gyártás , amely lehetővé teszi a gyors prototípuskészítést és tervezési iterációt.
Az egyes folyamatok gazdasági életképessége erősen függ a gyártási mennyiségtől és az alkatrész életciklusától. A bélyegzés a méretgazdaságosság terén jeleskedik: a magas kezdeti szerszámberuházás nagyszámú alkatrészre amortizálódik, ami nagyon alacsony egységköltséget eredményez. Az autóipari karosszériaelemek, szórakoztatóelektronikai házak és készülékalkatrészek esetében, ahol az éves mennyiség meghaladhatja a 100 000 egységet, továbbra is a bélyegzés a vitathatatlan bajnok. A folyamat emellett hihetetlenül gyors, a ciklusidők ezredmásodpercben mérhetők, ami közvetlenül csökkenti az alkatrészenkénti munkaerőköltségeket.
A gyártás ezzel szemben alacsonyabb belépési korlátot jelent. Mivel nincs szükség kemény szerszámokra a vágáshoz, a projekt minimális előzetes befektetéssel elkezdődhet. Ez gazdaságosan életképessé teszi a prototípusok egy vagy két egységnyi mennyiségét, akár több ezer darabot is. precíziós lemezgyártás projektek. Míg a lassabb ciklusidők és a több kézi munka miatt az egységenkénti költség magasabb, mint a bélyegzés, ezt gyakran ellensúlyozza a szerszámköltségek kiküszöbölése. Az olyan feltörekvő technológiák esetében, mint az origami alapú fémlemez (OSM) eljárás, egy tanulmány megállapította, hogy az új gyártási módszerek akár 94%-kal csökkenthetik az energiafogyasztást és 92%-kal a CO2-kibocsátást a hagyományos bélyegzéshez képest [idézet:7][idézet:12]. Ez rávilágít arra, hogy mennyire modern lemezgyártás fenntarthatósági előnyöket is kínálhat.
Egy kulcsfontosságú iparági ökölszabály: 5000 alkatrész alatti mennyiség esetén a gyártás szinte mindig költséghatékonyabb. A 10 000 alkatrészt meghaladó mennyiségeknél jellemzően a bélyegzés válik gazdaságos választássá, különösen vékony anyagok esetén.
Műszaki szempontból minden folyamatnak megvannak az erősségei és korlátai, amelyek befolyásolják az alkatrésztervezést. A bélyegzés rendkívül jártas a lapos vagy közepesen formázott alkatrészek nagy pontosságú létrehozásában. Például a fineblanking, a bélyegzés egy speciális formája, akár ±0,0005 hüvelyk tűréseket is elérhet, és sima, sorjamentes élekkel rendelkező alkatrészeket készíthet, ami gyakran kiküszöböli a másodlagos kikészítés szükségességét [idézet: 5]. A bélyegzés képes kezelni a nagy szilárdságú acélokat és az olyan összetett belső műveleteket is, mint a menetfúrás, szegecselés és hegesztés, így egy többlépcsős összeállítás egyetlen préssorba tömöríthető.
A gyártás azonban előnyt jelent, ha mély, összetett vagy nagyon egyedi 3D geometriák létrehozásáról van szó. A CNC présfék precíz szögű kanyarokat tud létrehozni, speciális szerszámokkal pedig csatornákat, hengereket és egyéb bonyolult formákat tud kialakítani. A lézervágók az anyagok széles skáláját képesek kezelni, a lágy alumíniumtól a kemény titánig, és akár 1 hüvelyk vastagságig is képesek átvágni [idézet: 14]. A gyártás ideális olyan alkatrészekhez is, amelyek integrált szerelvényeket igényelnek, például olyan házhoz, amelyhez konzolokat, zsanérokat és menetes betéteket kell ráhegesztettek. Ez a sokoldalúság a jellemző egyedi fémgyártás , ahol a folyamat a projekt pontos specifikációihoz szabható.
A gyártás és a bélyegzés közötti választás stratégiai döntés, amelyet számos tényező befolyásol. A legkritikusabb a gyártási mennyiség, de más megfontolások, mint például az anyag típusa, az alkatrész összetettsége és a piacra kerülési idő ugyanilyen fontosak. A prototípusgyártáshoz, ahol a tervezési változtatások gyakoriak és a mennyiségek alacsonyak, egyedi fémlemez gyártás az egyértelmű győztes. Rugalmassága lehetővé teszi a mérnökök számára, hogy gyorsan iteráljanak, teszteljék a formát, az illeszkedést és a működést anélkül, hogy a szerszámfejlesztés költségeit és idejét megterhelnék.
A kiforrott minták nagy volumenű gyártásához gyakran a bélyegzés a legköltséghatékonyabb és legkövetkezetesebb módszer. Az olyan alkalmazások, mint például az autók alvázalkatrészei, a számítógép-merevlemez-alkatrészek és az elektromos csatlakozók szinte kizárólag bélyegzéssel készülnek, a rendkívüli konzisztencia és az alacsony egységköltség miatt. A döntés azonban nem mindig bináris. Sokan fémlemez gyártás services hibrid megoldásokat kínálnak a kezdeti prototípus gyártása vagy a kis volumenű hídszerszámok felhasználásával, majd a tervezés véglegesítése és a kereslet növekedése után áttérnek a sajtolásra. Ez a szakaszos megközelítés minimalizálhatja a kockázatot és optimalizálhatja a pénzáramlást.
Az elsődleges különbség az eszközökben és a megközelítésben van. A bélyegzés magas költségű, egyedi szerszámokat használ a nagy mennyiségű alkatrész gyors elkészítéséhez. A gyártás rugalmas, programozható berendezéseket, például lézervágókat és présfékeket használ, így ideális kisebb mennyiségekhez és egyedi alkatrészekhez [idézet: 2].
Válasszon gyártást prototípusokhoz, alacsony és közepes gyártási sorozatokhoz (általában 10 000 alkatrész alatt), vagy ha az alkatrész összetett geometriájú, amely több műveletet igényel, például vágást, hajlítást és hegesztést. A gyártás akkor is előnyös, ha tervezési változtatások várhatók.
Igen, nagyon nagy mennyiségek esetén a bélyegzés alacsony egységköltsége általában olcsóbbá teszi azt a magas szerszámbefektetés ellenére. A megtérülési pont változó, de az 50 000-100 000 alkatrészt meghaladó mennyiségeknél általában a bélyegzés a leggazdaságosabb megoldás.
Míg a bélyegzés vastagabb anyagokat is képes kezelni, a leggazdaságosabb és leghatékonyabb vékony, jellemzően 1/4 hüvelykes lapoknál. Vastagabb lemezek vagy nehéz méretű anyagok esetén a gyártási módszerek, például a lézeres vágás és a présfékezés megfelelőbbek [idézet: 10].
Mindkét eljárással nagy pontosság érhető el. Finomítással (bélyegzési módszer) ±0,0005 hüvelyk tűrés érhető el [idézet: 5]. A CNC berendezésekkel végzett precíziós gyártás jellemzően ±0,005 hüvelyk tart, néhány fejlett eljárás pedig szigorúbb tűréshatárokat tesz lehetővé.
A modellek sokfélesége kielégíti a világ különböző régióinak fejlesztési igényeit.
Szénacél szórással bevont AE elektromos doboz
Három részből álló vezérlőpanel
Nem szabványos szénacél szórással bevont egyedi szekrény
Nem szabványos testreszabott mobil vezérlőpanel
Phone:+86-15896481972 (zhuxiaosui)
Fax: +86-0510-83890571
E-Mail: [email protected]
ADD:No. 2 Qida Road, No. 1 Shunqi Road, Yuqi Street, Huishan District, Wuxi City, Jiangsu tartomány, Kína